poniedziałek, 13 października 2014

Maski wielokrotnego użytku SECURA

Witam
Maski przeciwpyłowe i przeciwgazowe wielokrotnego użytku (MWU) stosujemy tam gdzie znacząca jest szczelność kompletu i planowane jest duże natężenie pracy.
 Jak wiadomo, maski jednorazowe ( opisane na - http://narzedziamoje.pl/index.php/bezpieczenstwo-podczas-pracy )mają znaczne przecieki boczne wynikające z niekompletnego dopasowania się włókniny do części twarzowej. Takie szpary mogą wynosić do kilku do kilkunastu procent. W solidnych maskach silikonowych lub neoprenowych taka szczelina zredukowana jest > 2%. Drugą sprawą jest ekonomia. Jeżeli planujemy polerować 2 deski to nieekonomiczne będzie kupno maski wielokrotnego użytku przewyższające kilku krotne wartość tych desek. W takim przypadku trzeba jeszcze powiedzieć o NDS Najwyższym Dopuszczalnym Stężeniu pyłu, który podczas szlifowania takiej deski nie jest przekraczany.
Inaczej będziemy podchodzili do pracy ciągłej lub pracy okresowej, gdzie NDS jest olbrzymie i ochrona górnych dróg oddechowych jest konieczna.

Dokonując wyboru MWU wypada pamiętać o kilku kryteriach:
1) Filtr lub filtropochłaniacz musi być efektywny i chłonny, i na tyle mały, aby nie zastawiał pola widzenia, i aby nie był za ciężki.
2) Maska powinna precyzyjnie przylegać do buzi i być małych rozmiarów.
3) Zawory wdechowe i wydechowe powinny mieć dużą przepustowość otwarcia.
4) Maski powinny być uniwersalne, tzn. dawać możliwość konfiguracji, jako maski przeciwpyłowe, maski przeciwgazowe, chronić przed gazami, aerozolami i parami substancji szkodliwych.
Można wtedy stosować je do różnych prac: lakierowanie natryskowe, polerowanie, prace remontowe, opryski środkami ochrony roślin, pracy w odlewniach, czyszczenie z użyciem rozpuszczalników.
Te kryteria spełniają maski przeciwgazowe wielokrotnego użytku Secura. Bazuje się tu na jednej konstrukcji wykonanej z silikonu lub neoprenu. Żeby się za bardzo nie rozpisywać, napiszę to z doświadczenia: rekomendujemy korzystanie z masek silikonowych. Pisze to wcale nie dla tego, że są one droższe. Neopren ma jedną wadę: ma słabą odporność chemiczną. Stosowany przez dłuższy czas ( kilka miesięcy ) traci swoje cechy i zaczyna się rozlatywać. Zdarzyło mi się parę razy, że po kilku godzinach pracy na starej masce neoprenowej miałem na gębie poprzyklejane skrawki neoprenu. Podkreślę jednak, że pracowałem w miejscu gdzie stosowałem kwasy, rozpuszczalniki i różne stężenia dymu.
Ważnym kryterium wyboru lub kupna maski jest również:
Jego konstrukcja, szybka wymiana wkładów filtracyjnych, ściąganie i zakładanie nie powinno nastręczać kłopotów,
Maska powinna umożliwiać szybką i bezproblemową regulację pasków naciągowych.
Możliwość kupna części zapasowych takich jak: płatki wdechowe i wydechowe, taśmy elastyczne, filtr, filtropochłaniacz, pierścień dociskowy i zewnętrzne osłonki filtracyjne..
Maska powinna mieć uniwersalny wymiar mocowania filtropochłaniaczy, żeby nie było kłopotów przy zakupie z dopasowaniem i montażem.

Polska cyna do lutowania

Firma Cynel działa na polskim rynku od ponad 25 lat. Produkuje wysokiej, jakości spoiwa lutownicze.
Używa w tym celu najczystsze dostępne surowce oraz wyjątkową na skalę światową technologię wysokociśnieniowej obróbki stopów metali. Na uwagę zasługuje fakt, że technika ta została opracowana w Polsce - w Polskiej Akademii Nauk - i jest z powodzeniem komercyjnie wykorzystywana przez polską firmę. Jest to wzorcowy przykład współpracy nauki i biznesu.
Jakość spoiw lutowniczych wielokrotnie została doceniona i nagrodzona przez klientów.
Najbardziej popularne i znane spoiwa lutownicze to:
Spoiwo lutownicze S-Sn97Cu3 jest stopem wyprodukowanym w pierwszym wytopie cyny i miedzi zgodnie z PN EN 29453-24. Przeznaczony do lutowania w wyższych temperaturach, również przy lutowaniu płomieniowym instalacji miedzianych, oraz w tyglach lutowniczych.
 Spoiwo lutownicze S-Sn99Cu1 to stop wyprodukowany w pierwszym wytopie cyny i miedzi zgodnie z PN EN 29453-24. Uznany lut miękki, przeznaczony, jako nisko kosztowy substytut dla spoiw cynowo ołowiowych.

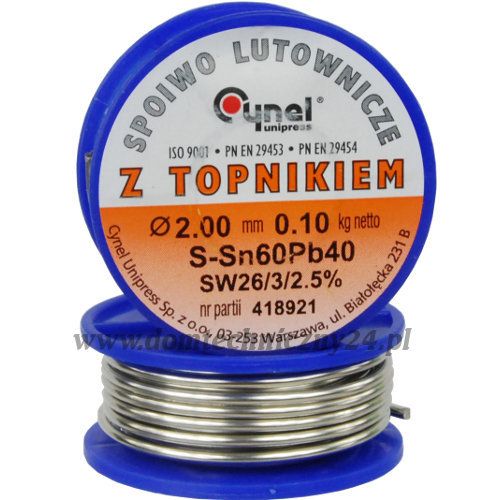
Spoiwo lutownicze S-Sn60Pb40 - cyna do lutowania wyprodukowane w pierwszym wytopie cyny i ołowiu zgodnie z normą PN EN 29453:2000, w ciągłym procesie odlewania bez dostępu powietrza, następnie wyciskany, co zapewnia eliminację występowania tlenków.
Spoiwo lutownicze S-Sn60Pb40 ma zastosowanie głównie w przemyśle elektronicznym, do wytwarzania zwykłych urządzeń i podzespołów elektronicznych, elektrotechnice oraz do lutowania układów z pokryciami cynowymi, cynowo-ołowiowymi, kadmowymi, cynkowymi i srebrnymi.

W ofercie firmy Cynel znajduje się także okazała i zróżnicowana gama topników wspomagających procesy lutowania w różnych środowiskach technologicznych. Najważniejsze z nich:
Pasta Cynel-1 jest wytwarzana na bazie kalafonii z aktywatorami organicznymi. Zawiera aktywny topnik 1.1.2.C wg PN EN 29454. Znakomicie nadaje się do lutowania powierzchni cynowanych, miedzianych, mosiężnych, niklowanych, pobielania końcówek przewodów itp. W uzasadnionych przypadkach pozostałości pasty można usunąć terpentyną.
Topnik lutowniczy Cynel-Cu ma postać żelu, zawiera mieszaninę soli organicznych (wg PN EN 29454 oznaczenie 3.1.1).
Zastosowanie Topnika Cynel Cu. Topnik przeznaczony do stosowania przy lutowaniu miedzianych instalacji hydraulicznychi innych gdzie spoiwem jest cyna. Zadaniem jego jest utrzymać beztlenowo powierzchnię rury miedzianej i kształtki podczas ogrzewania do temperatury roboczej, aby dać możliwość w ten sposób zwilżenie kształtki stopem lutowniczym. Topnik Cynel-Cu jest rozpuszczalny w wodzie, co upraszcza ścieranie pozostałości topnika po lutowaniu.
Więcej w tym temacie na http://narzedziamoje.pl/index.php/nowinki-techniczne/81-polskie-luty-cynowe
Sposób użycia Topnika Cynel CU
Nawierzchnie rur i kształtek oczyścić do czystego metalu niemetalicznym czyścikiem.
Po oczyszczeniu usunąć powstały pył.
Na oczyszczoną końcówkę rury nanosić cienką powłokę topnika Cynel-Cu tak, aby pokrył całą przeznaczoną do lutowania nawierzchnię.
Koniec rury włożyć w kształtkę aż do oporu.
Rurę i kształtkę podgrzać równomiernie aż do uzyskania temperatury roboczej na całej żądanej powierzchni. Płomień palnika trzymać skośnie do rury w kierunku kształtki.
Resztki topnika wypłukać wodą a wnętrze instalacji przed użyciem także przepłukać wodą.

środa, 23 lipca 2014

Piły tarczowe Bosch

Witam
Nowe wielozadaniowe tarcze pilarskie Bosch Multimaterial wyróżniają się nadzwyczaj długą żywotnością i czystym cięciem: aluminium, płyt laminowanych, płyt wiórowych, płyt epoxydowych, drewnie twardym i miękkim.
Właściwości te są wynikiem wyjątkowej technologii wyrabiania i lutowania zębów. Technologie MicroteQ, która gwarantuje bardzo solidne i trwałe scalenie zębów z korpusem tarczy. Dzięki wyjątkowej geometrii HLTCG zęby są dokładniej osadzone w korpusie i bardziej odporne na złamanie. Zęby trapezowe wyglądają tak, że za zębem płaskim jest umieszczony nieznacznie wyższy ząb trapezowy.Ząb trapezowy nacina materiał nieco węziej niż ostateczna szczelina, co zapobiega uszkodzeniu zęba przy cięciu trudnych materiałów. Klienci profesjonalni, mogą wykonywać pracę jedną tarczą pilarską dłużej i z większą precyzją – bez potrzeby częstej wymiany tarczy pilarskiej.

Nowe piły tarczowe Bosch przeznaczone są do cięcia dowolnych najpopularniejszych materiałów z aluminium, miedzi, mosiądzu, twardych laminatów drewnopochodnych, tworzyw sztucznych, płyt epoksydowych. To wszystko dzięki ujemnemu kątowi nachylenia zębów, który wynosi -5 stopni. Stabilnie węgliki o zmiennej geometrii zapewniają doskonałe rezultaty cięcia przy zachowaniu długiej żywotności tarczy. Tarcze pilarskie MultiMaterial dostępne są w wersjach o różnej średnicy zewnętrznej, z różną liczbą zębów, a niektóre z dodatkowymi otworami pod zabierak tarcz dociskowych. Przeznaczone są do: pilarek stacjonarnych, pilarek ręcznych skala średnic od 130-240mm oraz do ukośnic do cięcia drewna - średnice 210, 216, 260, 305, 350, 400.
Na tarczach jest dodatkowa powłoka cleanteQ, która zmniejsza tarcie, z racji tego tarcza nie ogrzewa się w trakcie pracy. Dodatkowo, warstwa chroni tarczę przed korozją. Wycinane laserem szczeliny dylatacyjne gwarantują wysoką trwałość tarczy oraz łatwiejszą i cichszą robotę przy niskim poziomie drgań.

Przystawki Glob do obróbki stali i nierdzewki

Cześć
O stali nierdzewnej pisałem poprzednio, w tym momencie pora na informacje jak taką stal obrabiać.
Stal nierdzewna jest niezmiernie popularnym materiałem używanym wszędzie tam gdzie potrzebne są materiały trwałe estetyczne i odporne na korozję (balustrady, sprzęt gastronomiczny, lady spożywcze i inne). (Wyprodukowane|wytworzone) z niej elementy nie muszą być malowane i lakierowane, wyglądają schludne przez długie lata. Te cechy są zauważalne dla użytkownika gotowych wyrobów, sytuacja nie jest jednak tak różowa dla producentów. Tu rozpoczynają się schody. Stal nierdzewna jest bardzo wymagającym materiałem i (ze względu|z powodu} na swoje właściwości (o których pisałem w art. o skrawaniu metali) trudnym do obróbki. Wiercenie otworów, frezowanie, spawanie i szlifowanie to częstokroć mordęga.
Dzisiejszy art. będzie dotyczył obróbki ściernej stali nierdzewnych i kwasoodpornych oraz narzędzi do tego celu skonstruowanych (satyniarka, szlifierka do rur, szlifierka do pachwin, pilnik elektryczny) ale po kolei.
Do tej obróbki kwalifikujemy cięcie z użyciem tarcz do cięcia INOX, szlifowania i polerowania. O ile pierwsza i ostatnia z nich nie nastręcza wiele problemów to szlifowanie tak.
Decydujący jest tutaj dobór odpowiednich materiałów ściernych (płótna cyrkonowe, płótna ceramiczne), jak i parametrów skrawania, czyli odpowiedniego elektronarzędzia. Albowiem od wyrobów ze stali nierdzewnej wymaga się znacznego stopnia estetyki, bo nie są one później malowane, więc spoiny powstałe w czasie spawania jak i miejsca cięć muszą być rzetelnie wyszlifowane, polerowane lub satynowane. Szlifowanie łatwo dostępnych powierzchni przy zachowaniu rygorów technologicznych nie nastręcza większych problemów, gorzej z miejscami trudno dostępnymi, takimi jak rury, balustrady, spoiny pachwinowe. Na rynku pojawiło się sie wiele specjalistycznych maszyn, dzięki którym można wykonać wszystkie wyżej opisane operacje. Firma Bosch wprowadziła specjalistyczną rodzinę elektronarzędzi do obróbki stali nierdzewnych. Są to 4 modele oparte o dwie szlifierki kątowe. Kłopot przy sprzedaży takiego sprzętu pojawia się w momencie podania ceny. O ile spore, dobrze prosperujące warsztaty nie mają z tym problemu o tyle mniejsze, lub firmy dopiero, co zaczynające przygodę z nierdzewką tak. W takiej sytuacji odpowiednim rozwiązaniem jest zastosowanie przystawki do szlifierki kątowej, cena między 300 a 800 złotych. Polska firma Glob wprowadziła na rynek kilka grup takich przystawek dla firm obrabiających stal nierdzewną. Wystarczy mieć własną szlifierką kątową z zmiennymi obrotami i kwestia z głowy. Większość pasujących szlifierek opisuję na moim blogu technicznym domtechniczny24.net

Najpopularniejsza z nich to przystawka do obróbki rur nierdzewnych - czyli szlifierka do rur. Posiada uchylne ramię na sprężynie, które sprawia, że taśma bezkońcowa dopasowuje się do kształtu rury. Gumowe ułożyskowane rolki przeciwdziałają ześlizgiwaniu się pasa bezkońcowego. Uchwyt dokręcany do przystawki to ten sam, który mamy przy szlifierce. Całość montuje się szybko i niezwykle prosto ( patrz instrukcja załączona z przystawką). Powstała szlifierka taśmowa do rur pozwala na obróbkę średnic, przystawka GS01 do 40mm, przystawka GS02 do 70mm.

Następna grupa to przystawki do satynowania i szlifowania płaskich powierzchni. W przypadku tych maszyn nieodzowne podczas zakupu jest podanie modelu szlifierki, gdyż każda marka ma odrębny system mocowania osłony. Satyniarki można nabyć w wersji z rolką prowadzącą lub nieco tańsze bez rolki. Do satyniarek zakładać można walce z papieru ściernego do bardziej agresywnej obróbki i walce z włókniny polerskiej do satynowania. Walce polerskie z włókniny są sprzedawane w 5 grubościach ziarna. Nadmiernie tylko, że do każdej przystawki producent dorzuca dwie rolki jedną z papieru ściernego a drugą z włókniny.
Kolejnym ciekawym produktem jest pilnik elektryczny a de facto przystawka pilnik elektryczny GS03. Stosowany do obróbki trudno dostępnych miejsc. Stosujemy pas bezkońcowy 10x550 zamocowany na długim i wąskim ramieniu. Wymiana pasa jest niesłychanie prosta dzięki zastosowanej sprężynie i nie wymaga od nas użycia żadnego narzędzia. Napędem na pilnik elektryczny musi być szlifierka kątowa 125 mm z regulacją obrotów, lecz jej moc może być  nieco mniejsza niż w powyższych.
I ostatnia grupa to przystawka szlifierki do pachwin, z bardzo długim ramieniem - GS07. Wygląda dość dziwnie, ale z racji minimalnej odległości tarcza - głowica idealnie nadaje się do polerowania spoin pachwinowych. Budowa umożliwia zastosowanie tarcz filcowych i ściernic elastycznych.
Przy używaniu przystawek koniecznie trzeba zwracać uwagę na obroty i w przypadku polerowania i szlifowania stali nierdzewnych stosować umiarkowany docisk. Nie ma nic gorszego jak szlifowanie tępym płótnem ściernym i przegrzanie materiału.

Wkrętak Wiha z magazynkiem w rękojeści


Nowości narzędziowe Wiha Kwiecień 2014
Wiha wypuściła parę nowości, jedną z nich jest wkrętak z końcówkami schowanymi w rączce. Nie było by w tym nic odkrywczego gdyby nie sposób wysuwania się końcówek i ich długość. Wkrętak Wiha jest zakończony magnetyczną końcówką 1/4 cala, ma spory i ergonomiczny chwyt wytworzony z tworzywa, które zapobiega wyślizgiwaniu się rączki w toku pracy. Końcówki o długości 70 mm są umieszczone w rękojeści. Wystarczy nacisnąć dwa przeciwległe przyciski i zasobnik wysunie się na sprężynie. Bity po wysunięciu są lekko odchylone, co w znacznym stopniu upraszcza wkładanie i wyciąganie bitów. Guziki są tak skonstruowane, że nie ma możliwości otwarcia pojemnika podczas pracy. W zestawie mamy 3 płaskie bity i trzy krzyżaki ph 1,2,3.
Nowinką jest sprzedawany przez nas kpl. kluczy imbusowych zaczynających się od 1,5 mm. Jest to jeden z niewielu kpl. nadający się do szybkich napraw i regulacji części rowerowych, w modelarstwie i replikach ASG. Klucze imbusowe mieszczą się w kieszeni kurtki, wysuwane są czerwonym guzikiem a solidna plastikowa rączka pozwala na łatwe i szybkie odkręcanie i dokręcanie broków i śrub imbusowych.

Nowości lipiec 2014

Nowości w sklepie Dom Techniczny Wieluń.
Poszerzyłem nasz asortyment o latarki MacTronic. Latarki są pogrupowane w kilka katalogów. Największy to latarki czołowe i tu w ofercie są tanie latareczki do 40 złotych np. Lampa czołowa 3x0,2W+4LED L-HL-3PW4L

Firma MacTronic wprowadziła również na rynek nowe latarki taktyczne seria M-FORCE. Dostępne są 3 wersje, MX-T155 na baterie AA, MX-T160 na baterie CR123, i wersja MX-T250na 2 baterie CR123.
Latarka taktyczna z włącznikiem żelowym M-Force MX-T160. Symbol 160 oznacza ilość lumenów.
Latarka opakowana jest w porządnym pudełku.
Dodany uchwyt do szyny Picatinny wykonany jest z lotniczego aluminium. Latarkę dokręca się na 2 śrubki imbusowe - wkrętak imbus jest dołączony do zestawu.
Latarka wygląda porządnie, nie ma zoomu i jeden tryb pracy 100%, tylny przełącznik jest 2 zakresowy, można włączyć na stałe albo jak trzymamy lekko przyciśnięty włącznik. Z kolei wyłącznik żelowy ma jeden tryb pracy. Nasunięta klapka na soczewkę trzyma się solidnie, podobnie wymienne filtry. W zestawie są: czerwony, ciemny niebieski i zielony.
Klasa IPx4 sugeruje pełną pyłoszczelność a wodoodporność klasy 4 oznacza, że wytrzyma krople wody lecące pod dowolnym kątem, np. wiatr z deszczem. Zasilanie bateria CR123.
Oprócz latarek taktycznych MacTronic produkuje jeszcze, jak napisałem wcześniej latarki czołowe. Ciekawa jest latarka Nomad i latarki z Seri L HMS i L MX należąca do linii M-Force. Ta pierwsza zasilana trzema bateriami AAA, dysponuje w pełni wodoodporną obudowę i moc 160 lumenów. Daje jej to wyraźny zasięg do 90 metrów. Latarka Nomad ma 3 poziomy jasności, 2 dodatkowe filtry i diodowe światło czerwone z opcją nadawania sygnału SOS.
Inną nowością są ściernice trzpieniowe ceramiczne. Wprowadziliśmy nowy wymiar średnica 20mm, długość 25mm, oparty o ziarno z węglika krzemu.

środa, 19 marca 2014

Mój napęd do mieszarki i maszynki

Napęd do maszynki 22 i mieszarki do farszu.
Ostatnio przerabiałem pół świniaka ( zamiar docelowy wyrób kiełbasy domowym sposobem ), sam zupełnie bez niczyjej pomocy. Po zmieleniu 25kg mięsa na kiełbasę w jeden dzień, w tym 4 kg dokupionej pręgi wołowej na sitku 2,5mm nie czułem zupełnie rąk - czas na napęd.
W ręce wpadła mi skrzynka przekładniowa, ślimakowa z silnikiem na 230V, obroty wyjściowe 36/min.
Na początek wytoczyłem tulejkę do maszynki, bo oryginalna wytarła się i mięso zaczynało wylatywać koło rączki.

Na tokarce przetoczyłem ślimak i dorobiłem, przedłużkę z zębatką, będzie zdejmowana, kiedy maszynkę będzie trzeba wymyć. Blokowana na zawleczkę.
Mocowanie z płyty OSB i desek, ( co w testach okazało się całkowitą porażką, ale o tym później).
Jeszcze osłona na łańcuch i wyłącznik. Po pierwszej próbie okazało się, że taka budowa nie gwarantuje sztywności.

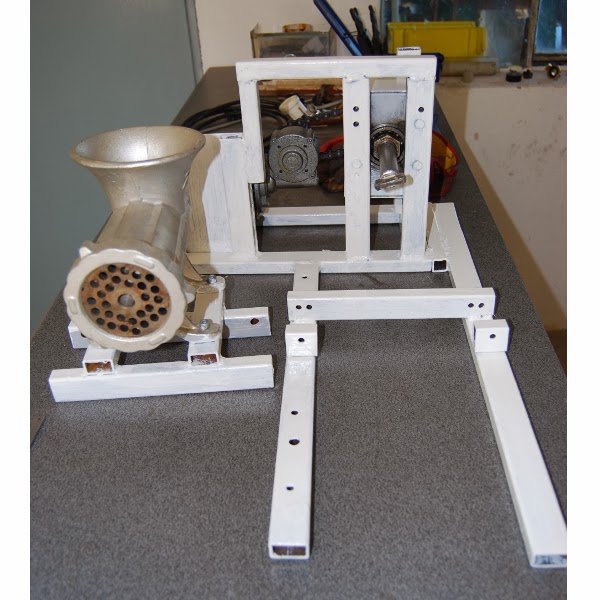
Powstała wersja kolejna, napęd z przekładni przeniesiony na wałek, zamocowany sztywno na 2 łożyskach. Zakończenie płetwą, taki zabierak a na ślimaku tuleja z wcięciem na zabierak, będzie łatwo wysuwać maszynkę do mycia.
Po pierwszym zastosowaniu stwierdziłem, że łańcuch jest za długi i ma tendencję do przeskakiwania. Zamocowanie całości na drewnianej konstrukcji to porażka, wszystko się trzęsie i luzuje.
Trzeba pospawać szkielet, konstrukcję i do niego zamocować napęd. W międzyczasie zaopatrzyłem się w mieszarkę do farszu, to zrobię jedną konstrukcję napędu do mielenia i mieszania.
Do pospawania konstrukcji posłużyła mi spawarka inwerterowa i elektrody niskotopliwe Rutweld 12. Wszystko wyszlifowane i pomalowane. Przy okazji miałem możliwość przetestować cienkie tarcze do cięcia metalu, trzy rodzaje.
Wniosek: cięcie rurek i prętów tanią tarczą za 2 złote to klęska, więcej kurzu niż efektu. O wiele lepiej sprawowały się tarcze do metalu 125x1mm Dedra. Są bardzo żywotne ale tną wolno i zbyt nagrzewają materiał.  Najlepiej wypadły polskie tarcze do cięcia  metalu 125x1mm Andre. Stopień zużycia porównywalny z tarczami Dery, jednak prędkość cięcia nieporównanie większa i znacznie mniej nagrzewają materiał. To taka wstawka do kilku linków, co nie znaczy, że nie pisałem prawdy. Wszystkie takie artykuły staram się rzetelnie opisywać na bazie swoich własnych doświadczeń, część z nich jest na moim blogu technicznym - poradniktechniczny.com

Jedyny kłopot, jaki się pojawił przy montażu mieszarki to było wywiercenie 2 otworów w stopce mieszarki. Nie wiem, z czego zrobili ją chińczycy, ale ta stal nierdzewna, dodatkowo śrutowana jest nadzwyczaj trudna do wiercenia. Wiertło kobaltowe INOX nie dało rady, pomimo chłodzenia, wolnych obrotów i dużego nacisku. W ostateczności otwory wypaliłem elektrodą.

Do łatwego transportowania napędu dospawałem uchwyt, który na dodatek usztywnił konstrukcję. W zależności od potrzeby mocuję maszynkę do mielenia albo mieszarkę wszystko na 2 śruby nierdzewne z podkładkami i nakrętkami. Konstrukcja jest taka, że łatwo jest wszystko rozebrać i co trzeba umyć. Jedyny feler to rozruch przy załadowanej maszynce. Jeżeli wyłączę w momencie jak w ślimaku jest spora ilość mięsa to silnik nie daje rady ruszyć ( pomimo kondensatora). Mam wtedy przygotowane szczypce płaskie, chwytam nimi za zabierak i lekko cofam. Daje to swobodny rozbieg silnikowi.

Pierwszy sprawdzian za mną. Całość sprawuje się świetnie, zamontuję jeszcze wyłącznik nożny i małą osłonę na łańcuch.